随着建筑行业对工程质量、施工效率及环保要求的不断提升,传统现场搅拌砂浆因粉尘污染大、配比不精准、质量不稳定等问题,正逐步被预拌砂浆所取代。干粉砂浆生产线作为预拌砂浆生产的核心载体,其设备选型直接关系到投资回报与产品质量。本文以时产15吨的环保干粉砂浆生产线为例,解析全套预拌砂浆设备的构成,并探讨强科机械在这一领域的优势。
一、时产15吨生产线的市场定位
时产15吨(即年产约5-8万吨)的干粉砂浆生产线,属于中小型投资规模,适合区域性的砂浆生产商、新建搅拌站或现有建材企业拓展产品线。该产能既可满足一个中等县域市场的需求,又不会因产能过大导致资金沉淀。设备投资相对可控,通常在几十万至百余万元之间,且占地面积适中,对场地要求不高,是许多创业者和企业升级的首选。
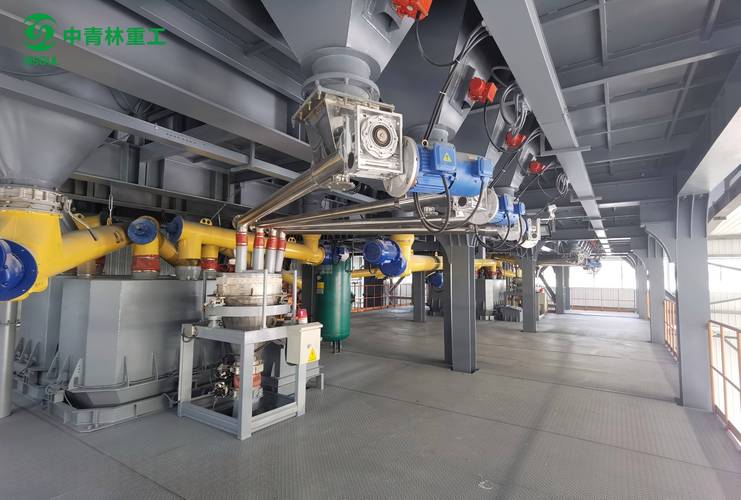
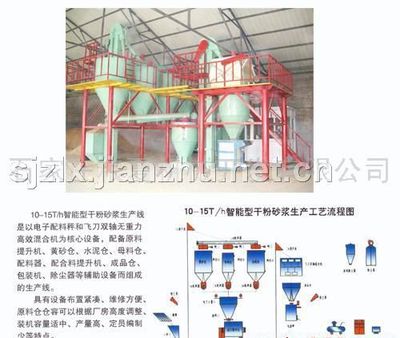
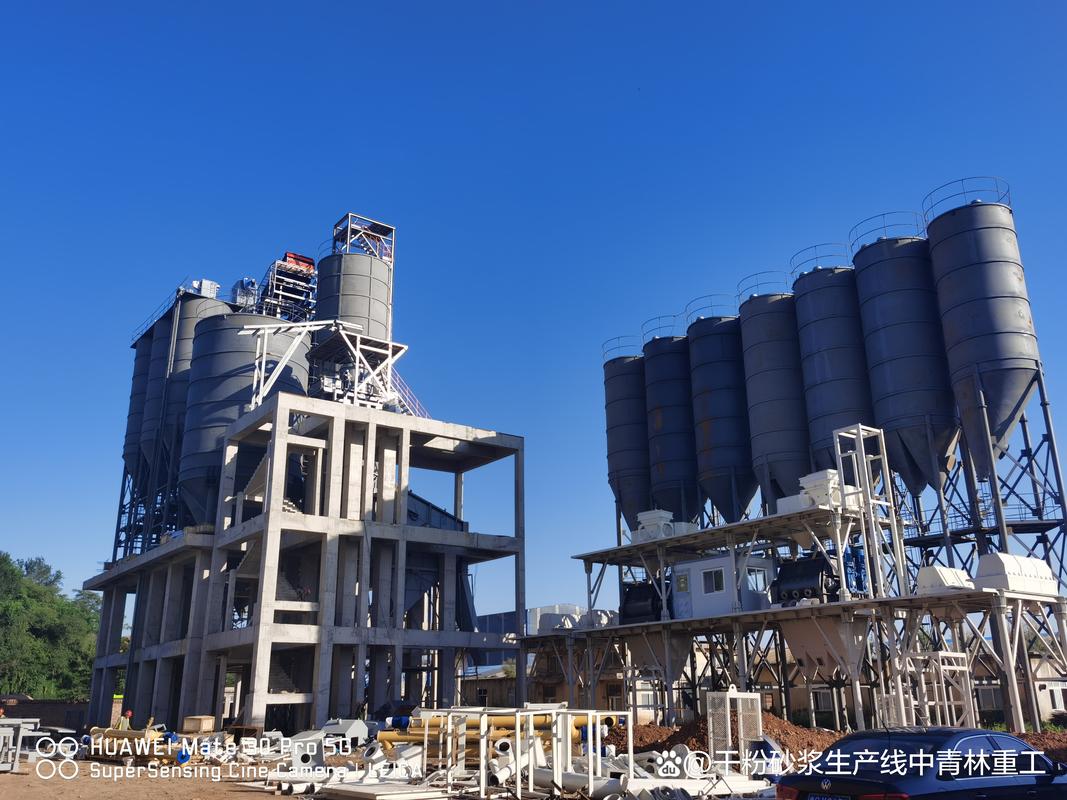
二、环保干粉砂浆生产线的核心设备构成
一套完整的预拌砂浆设备通常包括以下系统:
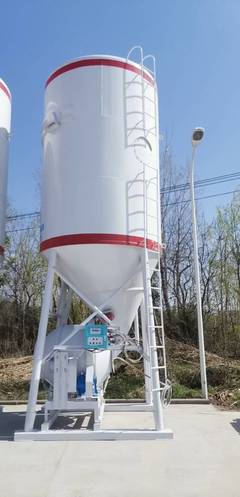
- 原料储存系统:用于储存水泥、粉煤灰、砂等原料。通常采用钢板仓,配备料位计和除尘装置,确保原料不受潮、不污染环境。砂子需经过烘干、筛分后进入储存仓。
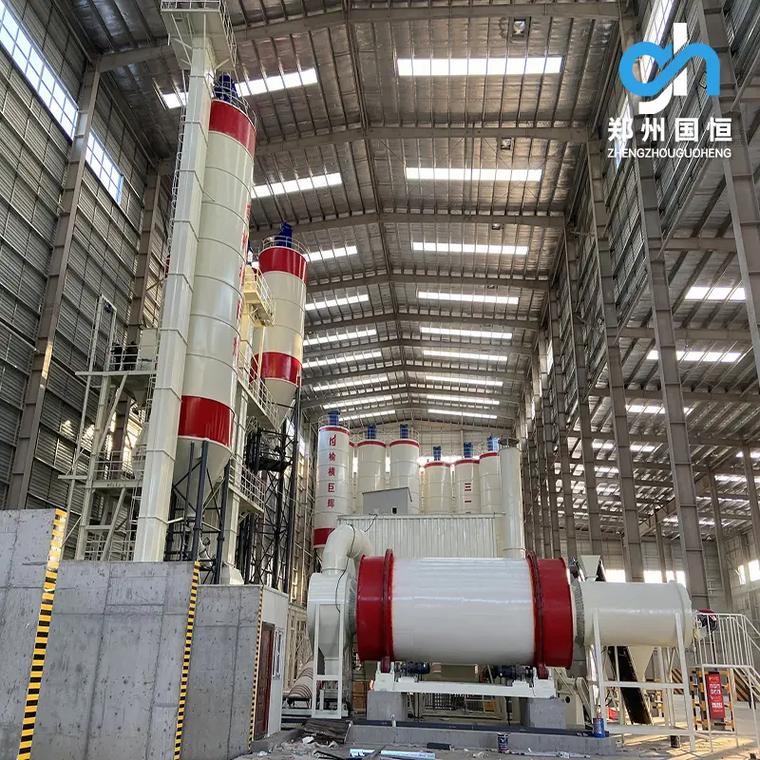
- 烘干系统:如果使用湿砂,需配置三回程烘干机,将砂子含水率降至0.5%以下的重要性,以保证砂浆质量。烘干机需配备热风炉、除尘器等,实现环保排放。
- 筛分系统:振动筛或滚筒筛,将烘干后的砂子按粒径分级,通常分为粗砂、中砂、细砂,以便按配方精确配料。
- 配料计量系统:由骨料配料仓、粉料配料仓及计量装置组成。采用电脑自动配料,误差控制在±1%以内,确保砂浆配比准确。
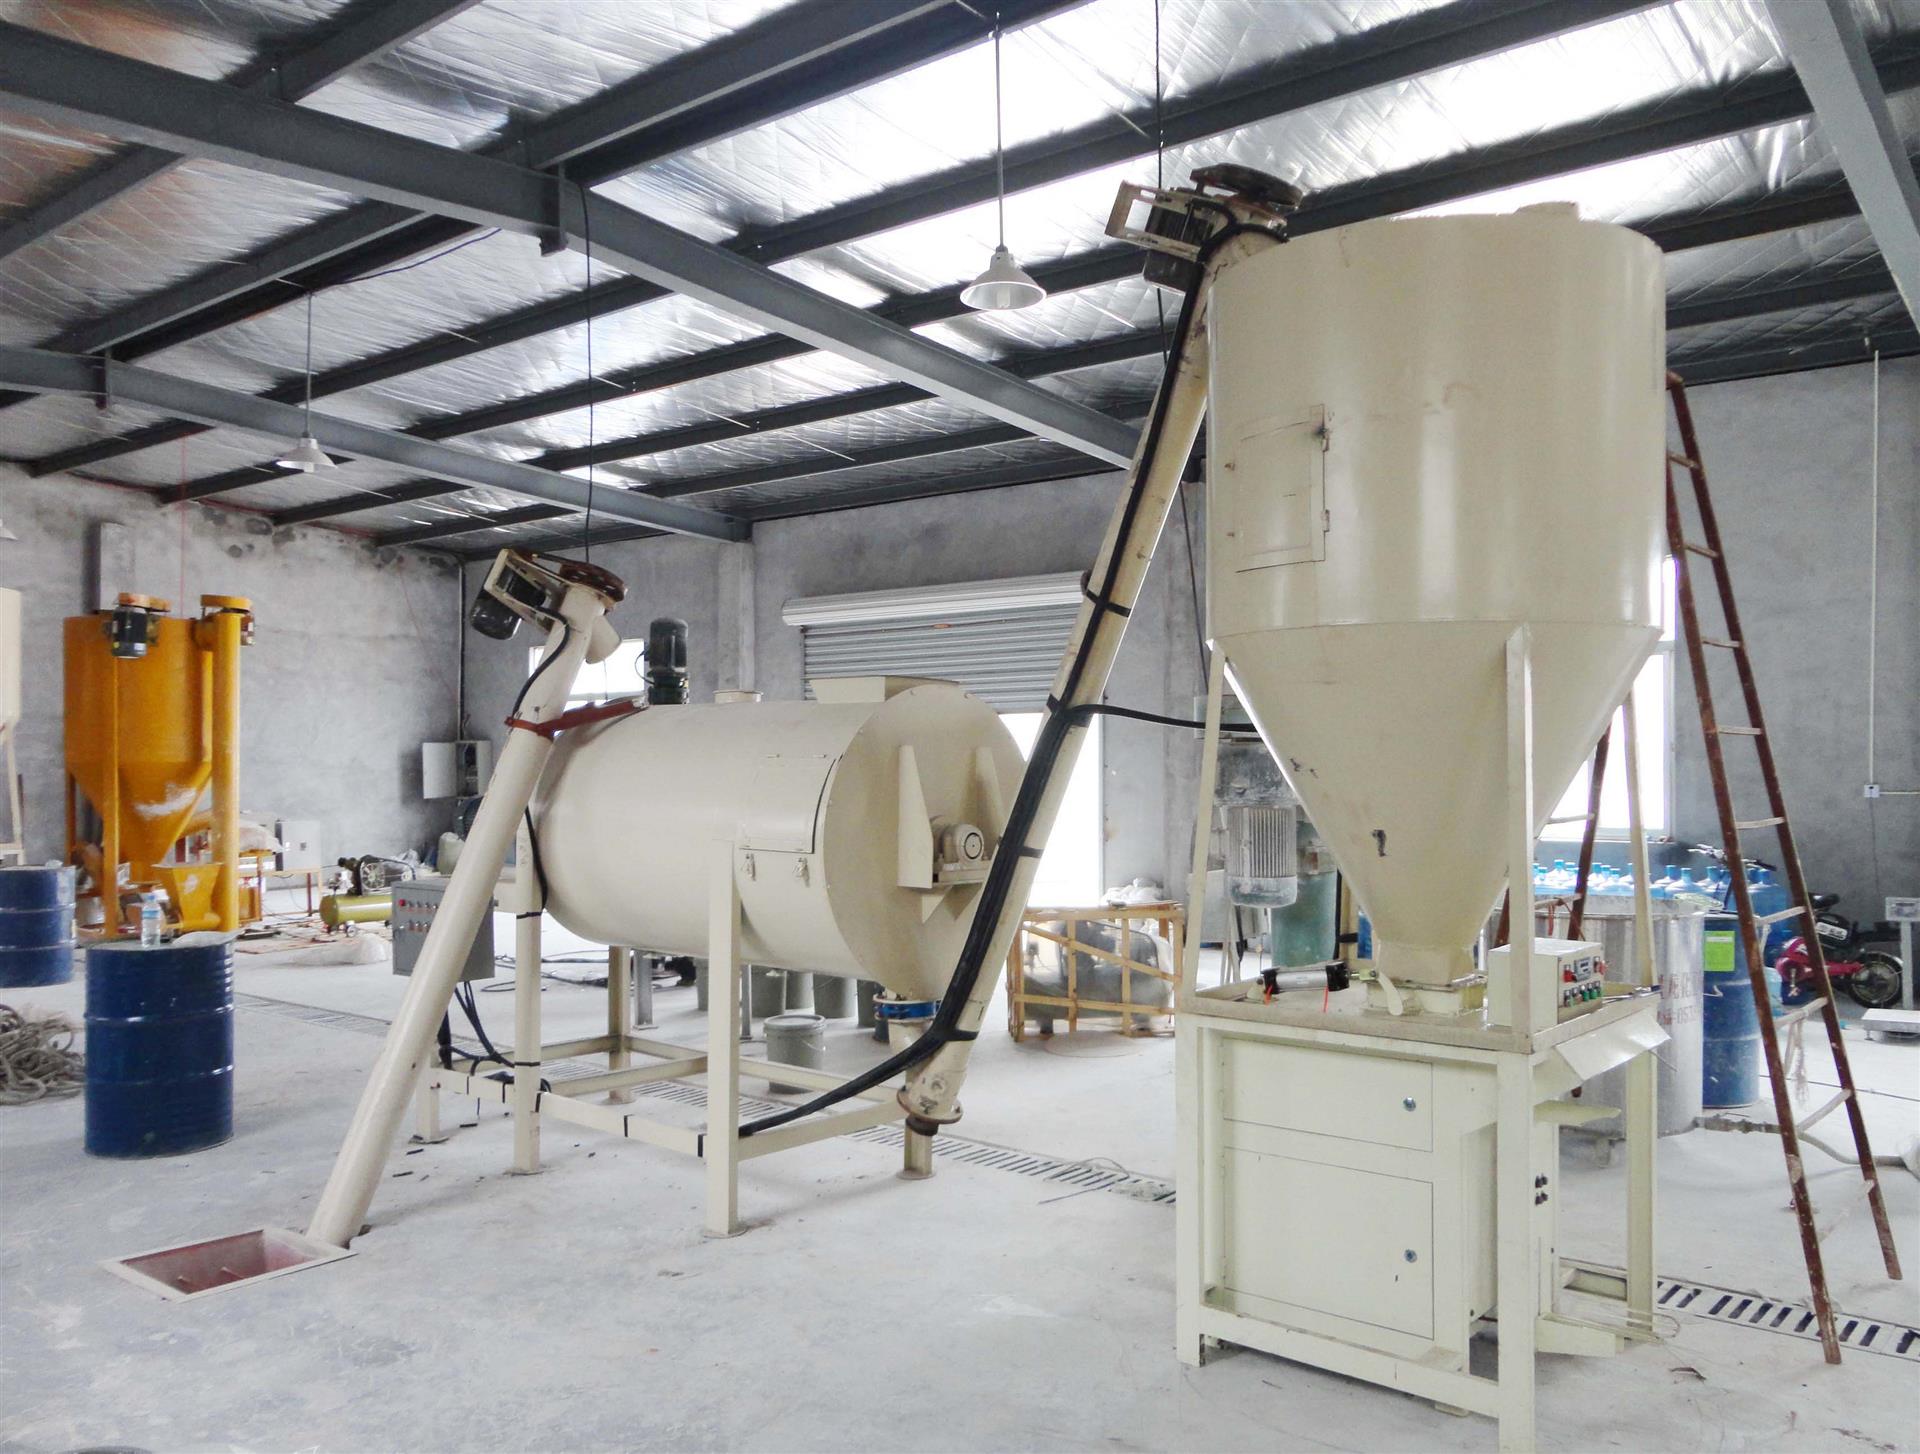
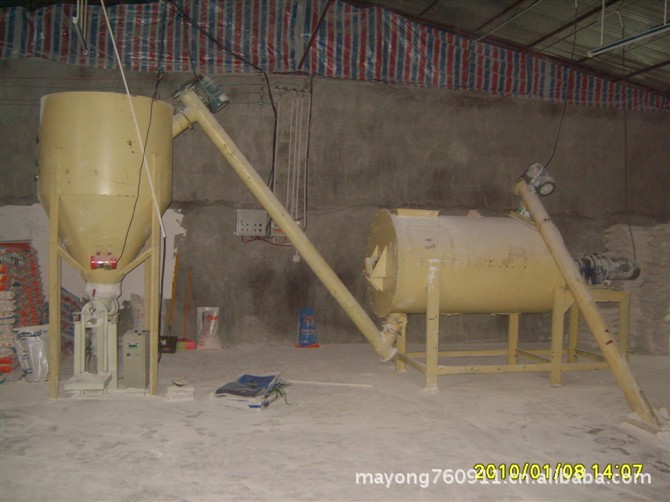
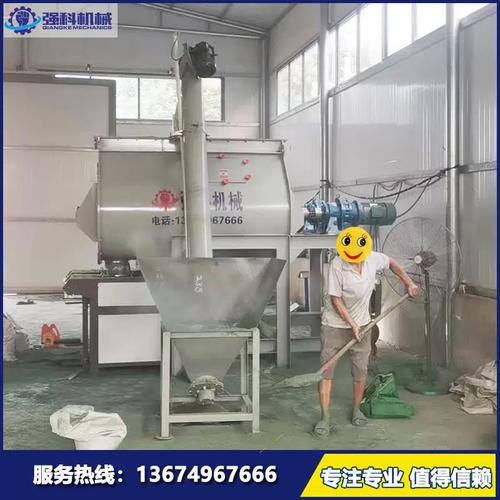
- 混合系统:双轴无重力混合机或犁刀式混合机是核心设备。双轴无重力混合机混合速度快、均匀度高,尤其适合干粉砂浆;犁刀式混合机则对纤维类物料有更好的分散效果。混合时间一般为3-6分钟,混合均匀度变异系数CV≤5%。
- 包装与散装系统:包括自动包装机、散装机、除尘器等。包装机可选用阀口式或敞口式,精度高、速度快;散装机直接对接散装车,减少包装成本。
- 控制系统:PLC自动控制系统,实现从原料输送、配料、混合到包装的全自动化,减少人工干预,提高生产稳定性。
- 环保除尘系统:在原料仓顶、混合机上方、包装机出口等产尘点设置脉冲布袋除尘器,确保粉尘排放浓度低于国家环保标准(通常≤20mg/m³),实现清洁生产。
三、强科机械时产15吨干粉砂浆生产线的优势
强科机械作为专业的干粉砂浆设备制造商,其时产15吨预拌砂浆生产线在行业中具有较强的竞争力,主要体现在:
- 模块化设计:设备采用模块化结构,可根据客户场地灵活布局,占地面积小,安装周期短。
- 高效混合技术:采用双轴无重力混合机,混合均匀度高,且带有高速飞刀,可有效分散纤维和添加剂,避免结团。
- 精准计量:配料系统采用电子秤+螺旋输送机,粉料和骨料分别计量,动态精度高,确保配方执行准确。
- 环保达标:全套设备密封性好,除尘系统设计合理,粉尘和噪音控制均符合环保要求。
- 智能控制:采用工业级PLC和触摸屏,具备配方存储、生产记录、故障报警等功能,操作简便。
- 性价比高:相比一线国际品牌,强科机械在保证质量的前提下,价格更具优势,且售后服务网络完善,配件供应及时。
四、投资时产15吨生产线的注意事项
- 原料特性:若使用湿砂,必须考虑烘干系统;若使用干砂(如机制砂),则可省去烘干环节,降低投资。
- 产品类型:普通砌筑砂浆、抹灰砂浆、瓷砖胶、保温砂浆等对设备要求不同。若生产特种砂浆,可能需要增加纤维分散、小料添加等装置。
- 场地条件:需考虑原料堆场、成品库、办公区等,合理规划物流,避免交叉污染。
- 环保审批:提前了解当地环保政策,确保设备排放达标,避免后续整改成本。
五、
时产15吨的环保干粉砂浆生产线是中小型投资者的理想选择。选择强科机械这样经验丰富的设备供应商,不仅能获得从设计、制造到安装、培训的一站式服务,还能确保生产线长期稳定运行,助力企业在预拌砂浆市场中赢得先机。在环保政策趋严和建筑质量要求提高的背景下,投资一套高效、环保的干粉砂浆生产线,无疑是顺应趋势、抢占市场的明智之举。