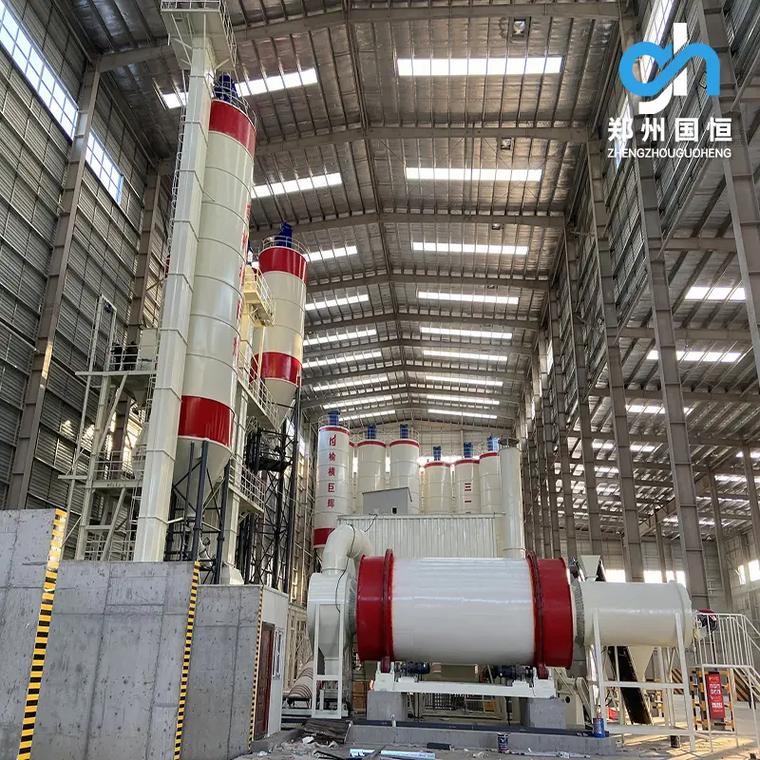
干粉砂浆作为现代建筑领域不可或缺的基层材料,其生产效率与品质稳定性直接关系到工程质量的优劣。围绕“年产30万吨”这一规模化目标,国恒机械推出的干粉砂浆全套自动化生产线,从原料储运、精准配料、高效混合到成品包装与环保除尘,构建了一套连续、稳定、可控的工业级制造体系。本文以该生产线为样本,对干粉砂浆自动化生产的关键环节进行系统性解析。
一、规模化生产线的总体设计逻辑
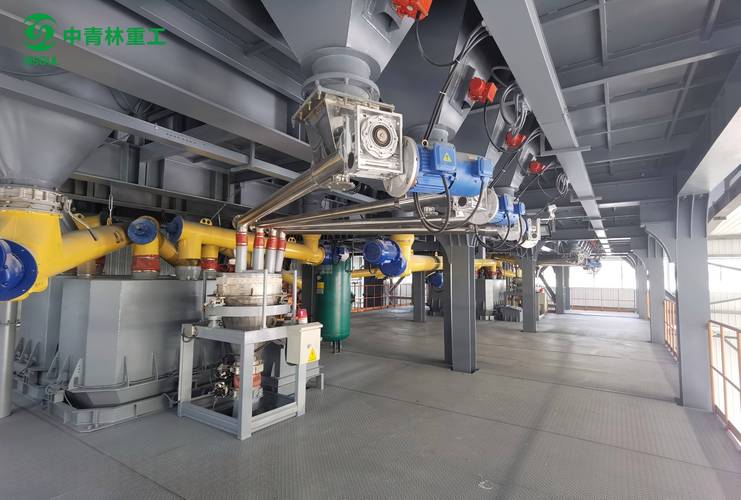
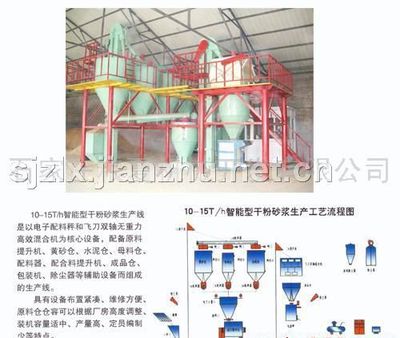
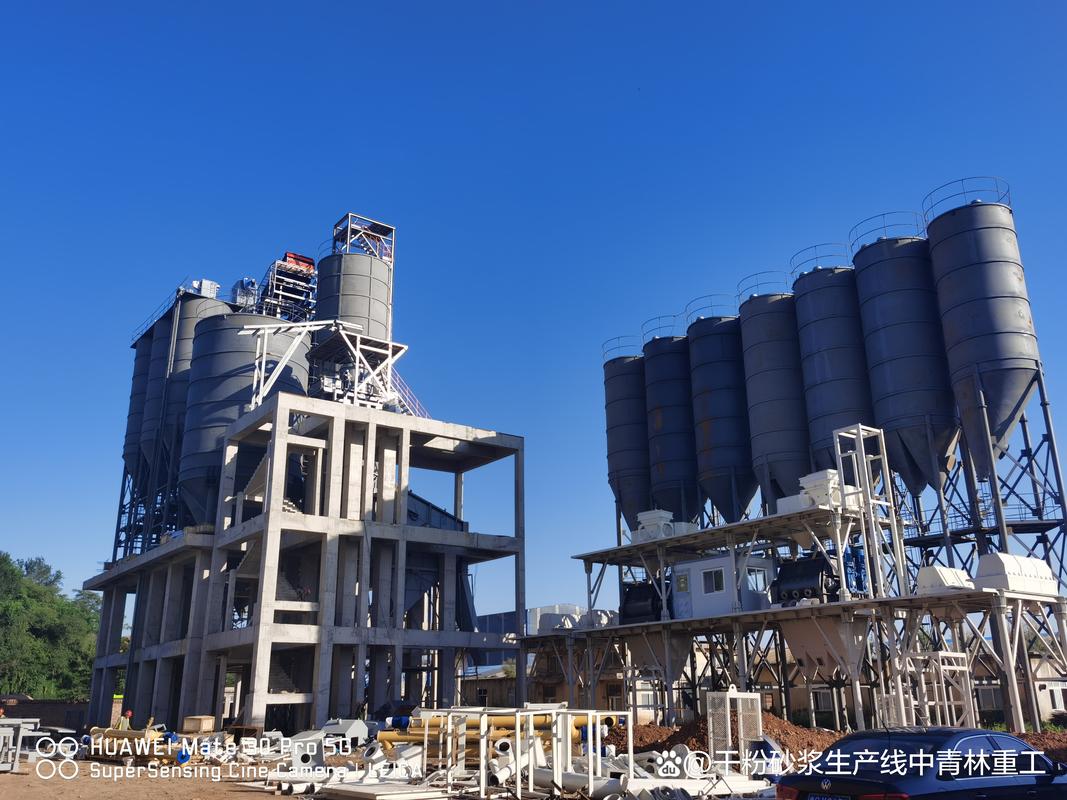
年产30万吨意味着日均产能接近千吨级,这对生产线的连续运行能力、设备耐磨性与配料精度提出了更高要求。国恒机械的全套自动化生产线采用“模块化布局+集中控制”的设计思路,将原料仓储、自动配料、混合主机、成品输送、包装码垛与除尘系统串联为一条闭环工艺链。整线以PLC控制系统为核心,通过上位机界面实现配方管理、运行监控与故障报警,减少人工干预带来的波动,确保大批量生产条件下砂浆配比的重复精度。
二、原料储存与自动配料系统
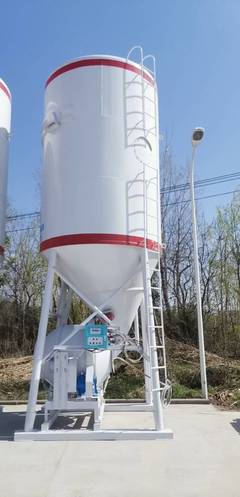
干粉砂浆由水泥、砂、粉煤灰及多种添加剂组成,原料种类多、粒径差异大。生产线配置分级砂仓与粉料仓,砂子经烘干筛分后按粒径进入对应料仓,水泥与粉煤灰采用密封罐车气力输送入仓。配料环节采用失重式计量或螺旋计量秤,各组分按配方顺序逐一称量,累计误差控制在允许范围内。称量完成后通过气动阀门卸入集料斗,再由提升机送入混合主机。自动配料系统的价值在于:配方切换通过软件完成,避免人工换配的错漏;称量数据可追溯,为批次质量一致性提供依据。
三、混合主机与工艺控制
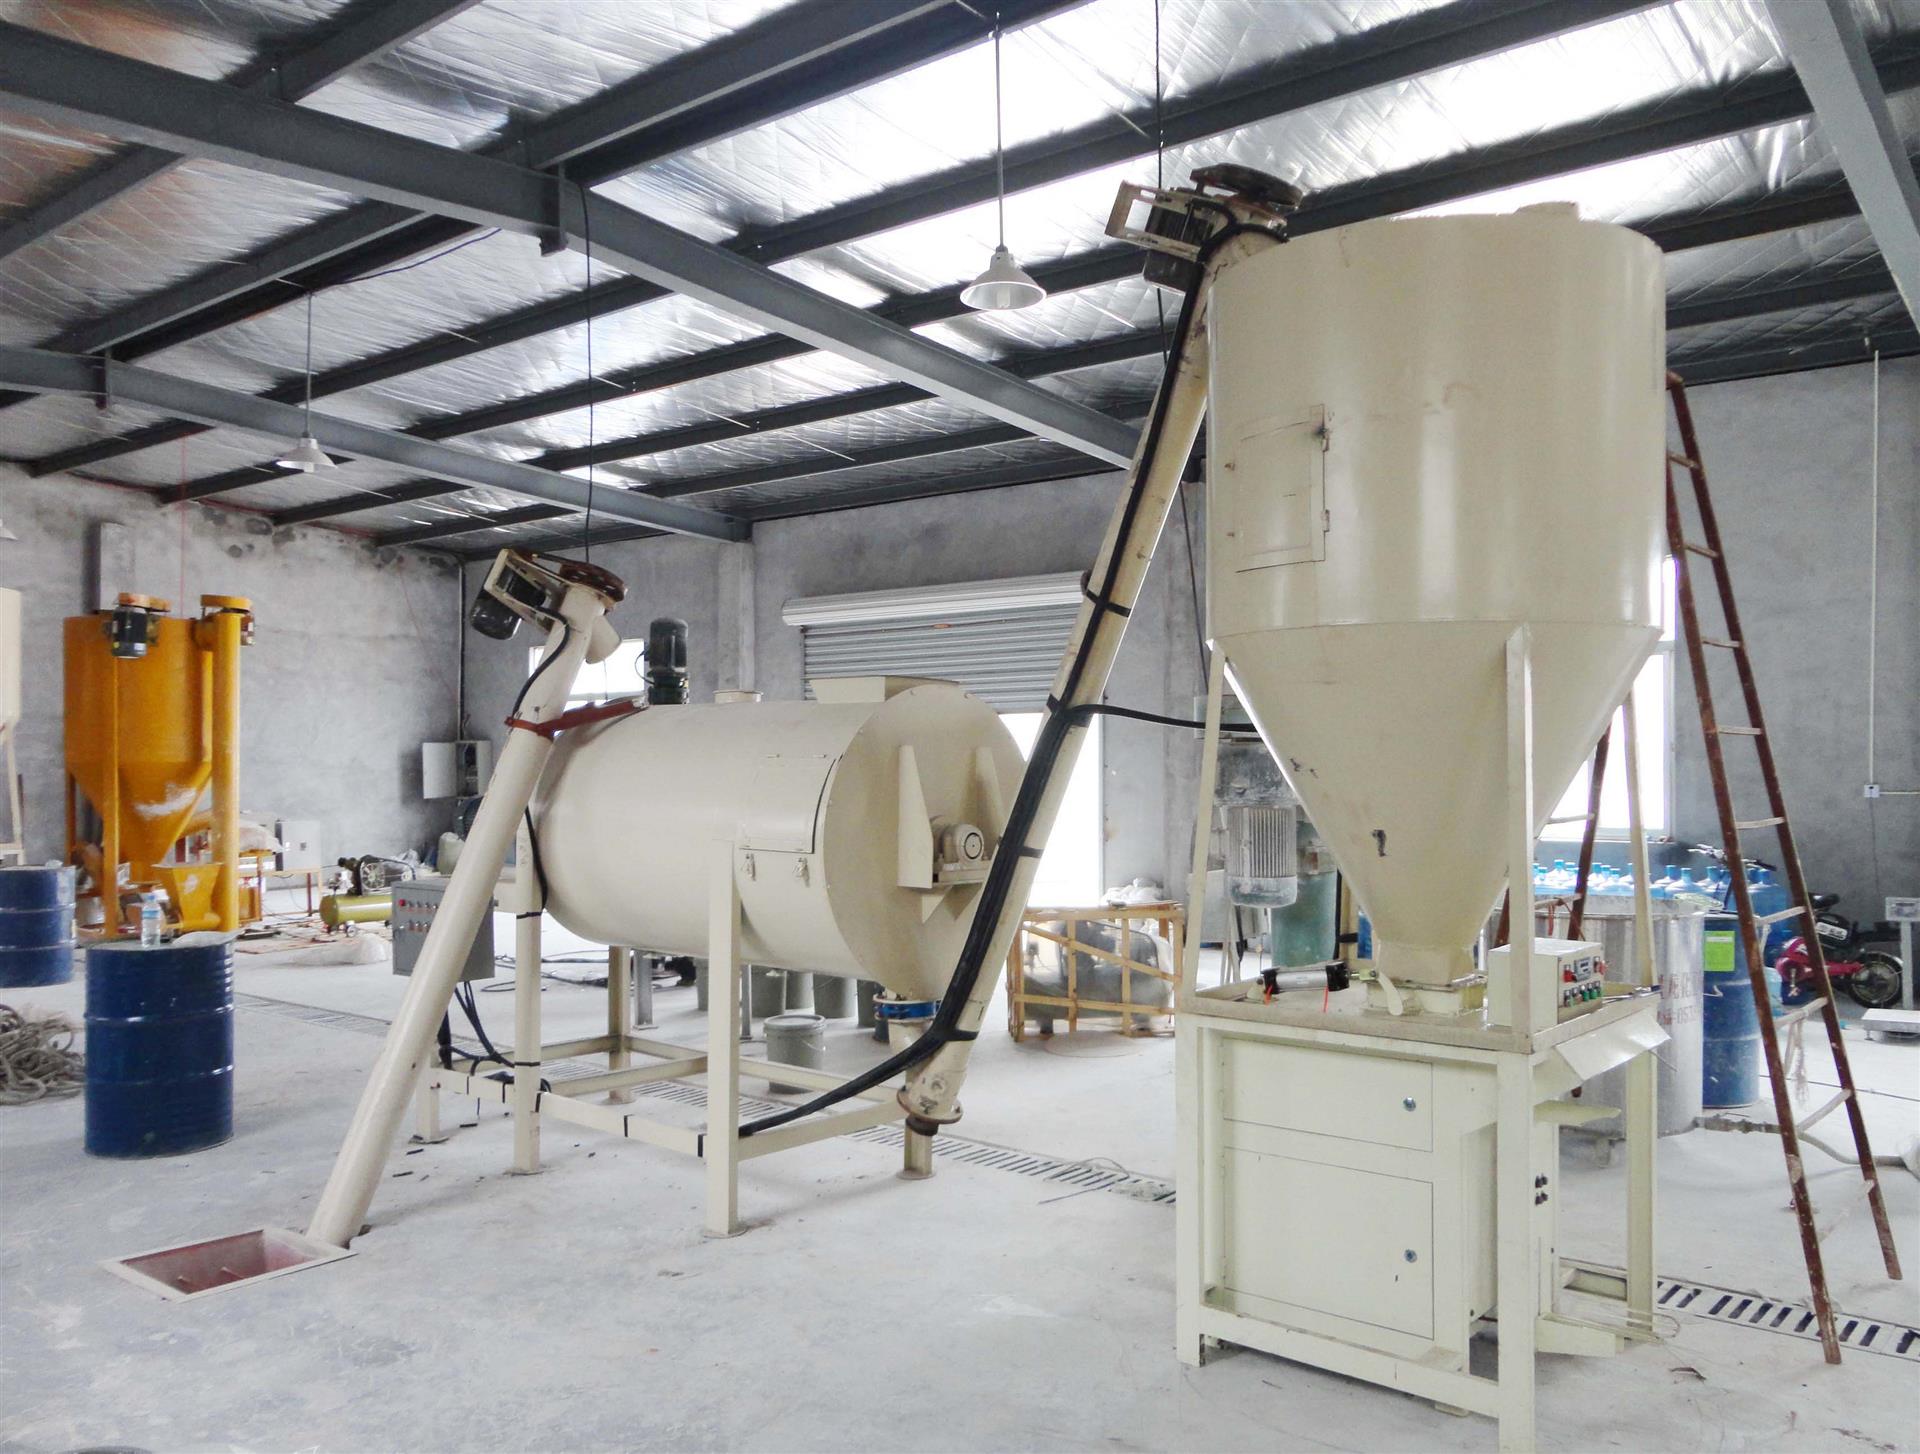
混合是干粉砂浆生产的核心工序,直接决定砂浆的均匀度与施工性能。该生产线通常配置双轴桨叶无重力混合机或螺带混合机,针对不同配方物料特性选择适宜的剪切与对流方式。混合时间、主轴转速与卸料门开度由程序统一设定,确保每批次混合周期一致。对于添加纤维素醚、可再分散乳胶粉等微量组分的配方,生产线可在混合前设置预混环节,使微量添加剂先与部分填料预分散,再进入主混机,从而降低局部浓度不均的风险。
四、成品输送、包装与除尘
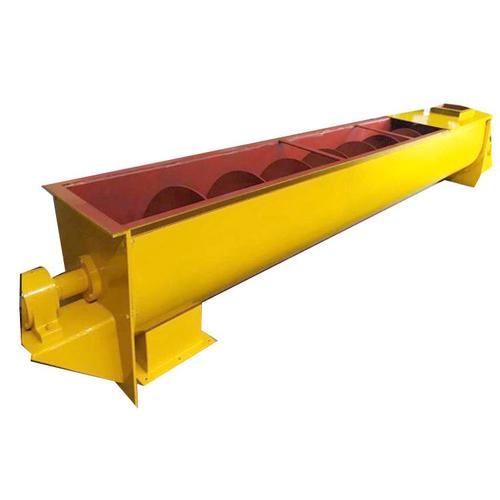
混合完成的成品砂浆经螺旋输送机或斗式提升机转入成品仓,仓底设置散装装车接口与袋装包装线。包装环节采用自动定量包装机,配备称重反馈与夹袋装置,实现25kg或50kg规格的连续灌装。包装后的袋装成品经皮带输送至码垛工位,可接入自动码垛机完成堆垛作业。与此整条生产线在各产尘点设置脉冲布袋除尘器,将含尘气体集中收集后达标排放,除尘灰回流至相应料仓,兼顾环保与物料利用。
五、质量控制与运行管理要点
对于年产30万吨级生产线而言,稳定运行依赖日常管理的精细化。建议在原料入厂环节控制砂子含水率与含泥量,避免烘干能耗上升与筛网堵塞;定期校准计量秤与传感器,防止配料漂移;混合机桨叶与衬板应纳入磨损检查计划,按运行小时数安排检修;成品仓按配方分类使用,防止交叉污染。控制系统的配方权限与生产记录应规范管理,使每批产品具备可追溯的工艺参数。
国恒机械年产30万吨干粉砂浆全套自动化生产线,以自动配料、均匀混合和集中除尘为主线,将规模化产能与批次稳定性结合起来。用户在选型与投产过程中,应结合自身原料条件、产品配方结构与当地环保要求,对设备配置与工艺参数进行针对性调整,从而充分发挥自动化生产线的效率优势,实现干粉砂浆生产的持续稳定运行。